Konrad Coppens, poslovni razvoj, Weiler Abrasives
Kaj boste izvedeli
Profilno brušenje zob zobnikov mora zagotavljati natančno geometrijo zob ter hkrati obvladovati pojav brusnega ožiga in čas obdelovalnega cikla. Ta članek predstavlja štiri načine za izboljšanje kakovosti in učinkovitosti s pravilno izbiro brusne plošče in strategije brušenja:
Izboljšanje sposobnosti ohranjanja profila (form holding) za zmanjšanje časov poravnavanja in odpiranja brusa
nadzor toplote pri brušenju za zmanjšanje tveganja ožiga in razpok,
povečanje odrezovalnega volumna (V'w) za podaljšanje življenjske dobe brusne plošče in zmanjšanje pogostosti poravnavanja brusa,
optimizacija specifične stopnje odvzema materiala (Q'w) s prilagoditvijo dodatka za brušenje in podajalne hitrosti za skrajšanje obdelovalnih ciklov.
Profilno brušenje zob zobnikov je natančen končni postopek obdelave, ki je ključnega pomena pri sodobni proizvodnji zobnikov različnih tipov in velikosti. Posebej pomembno vlogo ima v zahtevnih panogah, kot so avtomobilska industrija, letalska in vesoljska industrija, energetika ter proizvodnja težke strojne opreme.
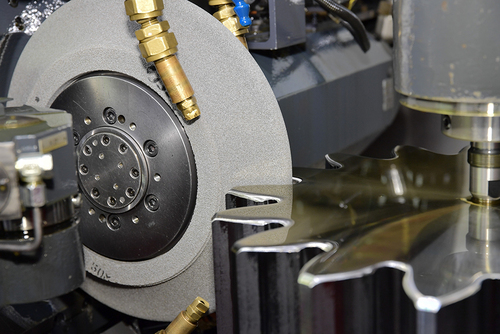
V primerjavi z rezkanjem zobnikov profilno brušenje omogoča natančnejšo kakovost površine zob in večjo prilagodljivost. Omogoča izdelavo zelo specifičnih profilov ter korekcij profila z ustreznim oblikovanjem brusne plošče med fazo poravnavanja in odpiranja površine brusa.
Vendar pa je profilno brušenje zaradi visokih zahtev glede kakovosti pogosto časovno in stroškovno zahteven del proizvodnega procesa. Zato je izbira ustrezne brusne plošče in uporaba preverjenih praks ključnega pomena za doseganje optimalne kakovosti in produktivnosti.
Kdaj je profilno brušenje zobnikov prava izbira?
Proizvajalci zobnikov clahko profilno brušenje uporabljajo tako za notranje kot zunanje ozobljenje. Postopek je primeren za: majhne zobnike, zelo velike zobnike premera nad 9 m, zobe večjih modulov (nad modulom 5),zobnike z omejitvami geometrije, pri katerih ni mogoče uporabiti postopkov, kot je kontinuirno odvalno brušenje (continuous generating gear grinding).
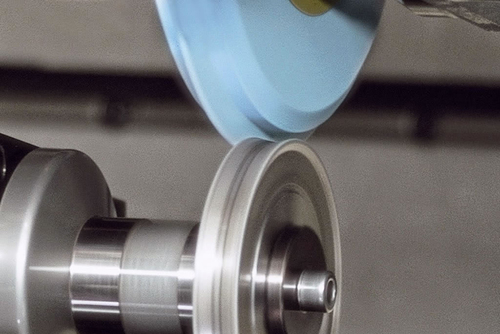
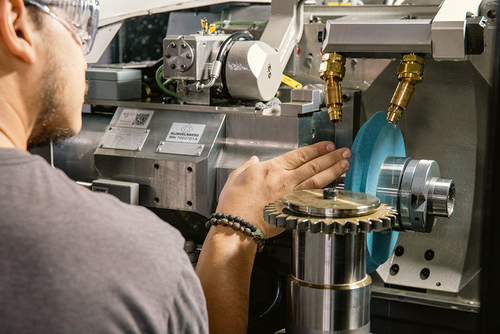
Profilno brušenje je diskontinuiran postopek, kar pomeni, da se leva in desna bokovna površina posamezne zobne vrzeli brusita hkrati, vrzel za vrzeljo. Brusna plošča se s poravnavanjem in odpiranjem oblikuje v natančno geometrijo obdelovanega zobnika. Zaradi tega je postopek izredno natančen, saj se profil, oblikovan na brusni plošči, neposredno prenese na zobnik. Na številnih strojih se uporablja rotacijski diamantni dresser, nameščen za brusno ploščo, nad njo ali pod njo. Med postopkom se dresser in brusna plošča oziroma oba elementa premikata po več koordinatnih oseh, da ustvarita zahtevani profil zoba.
Brusna plošča deluje med dvema nasprotnima zoboma in istočasno brusi oba boka z izjemno natančnostjo. Za korekcije ali izboljšanje profila zob po toplotni obdelavi se običajno uporabljajo brusne plošče s keramično vezjo. Velikost brusne plošče določata konstrukcija stroja in geometrija zobnika. Pri tem imajo pomembno vlogo: modul, korak (pitch), delilni premer, premer temena zob, premer dna zob, število zob, višina zoba, vrhnja zračnost (tip clearance), tlačni kot, kot vijačnice. Pomembno je spremljati tudi: profilno linijo, ki predstavlja pot od temena do dna zoba, bokovno linijo, ki predstavlja potek po boku zoba. Brušenje zobnikov je običajno zadnja proizvodna operacija pred sestavo sklopa.
Katere težave vplivajo na profilno brušenje zobnikov?
V večini evropskih proizvodnih podjetij je konkurenčnost tesno povezana z zmanjševanjem časov ciklov in preprečevanjem toplotnih poškodb. Ker je profilno brušenje zelo natančen proces, se pojavljajo številni izzivi:
- Brusni ožig: predstavlja enega najpomembnejših kriterijev kakovosti. Povzroča lahko izmet izdelkov in podaljšanje proizvodnih ciklov.
- Ohranjanje profila brusne plošče (Form Holding): Sposobnost brusne plošče, da ohranja geometrijo profila, neposredno vpliva na čas cikla in natančnost zobnika.
- Življenjska doba brusne plošče: Nekatere brusne plošče omogočajo daljšo življenjsko dobo in hkrati dosegajo zahtevano kakovost obdelave. K podaljšanju življenjske dobe pomembno prispevajo tudi ustrezne metode brušenja in odpiranja brusa.
- Nepravilni procesni parametri lahko povzročijo: daljši čas cikla, slabšo kakovost zobnika,
ožig, večji delež izmeta. Posvet z inženirjem za tehnično podporo pri proizvajalcu brusnih sredstev pomaga doseči optimalne rezultate. - Ozka grla v proizvodnji: Profilno brušenje lahko predstavlja kritično ozko grlo proizvodnje. Pri zelo velikih zobnikih lahko en cikel traja od dveh do dvanajst ur. Že manjša sprememba brusne plošče ali procesnih parametrov lahko prinese znatne časovne prihranke.
Z izbiro naprednih materialov za brusne plošče ter ustreznim poravnavanjem plošč in krmiljenjem stroja lahko proizvajalci obvladujejo te izzive in izdelujejo kakovostne zobnike.
Izbira brusnih plošč za profilno brušenje zobnikov
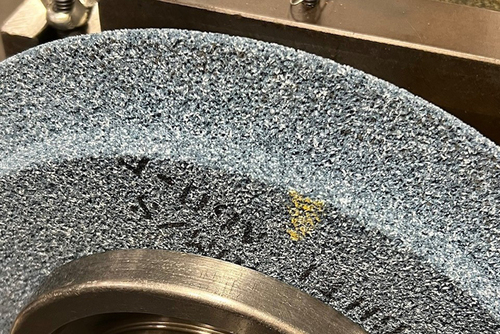
Pri izbiri brusne plošče je treba upoštevati: trdoto zobnika, velikost zobnika, dimenzije brusne plošče,
dovoljeno obodno hitrost. Različne brusne plošče nudijo različne lastnosti rezanja, obstojnosti in življenjske dobe.
Za profilno brušenje se pogosto uporabljajo brusne plošče s keramičnim vezivom, odprto porozno strukturo ter korundnimi ali visokozmogljivimi keramičnimi zrni. Namensko ustvarjena poroznost oziroma zelo velike pore zmanjšujejo tveganje za poškodbe obdelovanca in izmet. To pomaga izboljšati rezultate brušenja in znižati stroške izmeta.
Sodelovanje s proizvajalcem brusnih orodij omogoča razvoj brusne plošče, prilagojene konkretni aplikaciji profilnega brušenja, kar zagotavlja optimalno zmogljivost. Usposobljen proizvajalec lahko razvije brusne plošče po meri z različnimi granulacijami in vrstami brusnih zrn, prilagojene uporabi na različnih CNC-strojih.
4 nasveti za izboljšanje kakovosti in skrajšanje časa cikla pri profilnem brušenju
Strategija brušenja ima ključno vlogo pri kakovosti zobnikov. Naslednji nasveti pomagajo skrajšati čas cikla in izboljšati rezultate profilnega brušenja.
1. Izboljšajte ohranjanje profila in zmanjšajte čas poravnavanja
Dve ključni komponenti cikla sta: čas brušenja, čas poravnavanja. Časporavnavanja med ciklom lahko znaša od 3 do 8 minut ali več. Boljše ohranjanje profila pomeni: daljši čas brušenja med oblačenji, manj prekinitev, krajši skupni čas cikla. Za doseganje tega je pomembna pravilna izbira kombinacije abrazivnega zrna in veziva.
2. Zmanjšajte toploto pri brušenju in preprečite ožig
Če je površina zoba med brušenjem izpostavljena previsokim temperaturam, pride do: ožiga, popuščanja materiala (tempering), zmanjšanja trdote, nastanka notranjih napetosti, možnosti nastanka razpok, potencialne odpovedi zobnika med obratovanjem. Za preprečevanje teh pojavov je potrebno: zagotoviti zadosten pretok hladilno-mazalne tekočine, učinkovito odplavljati odrezke, uporabiti brusno ploščo z nižjo temperaturo brušenja. Hladnejše brušenje se doseže z ustrezno tehnologijo abrazivnega zrna in pravilnim sproščanjem obrabljenih zrn iz veziva. Prav tako je pomembno, da je predhodna groba obdelava zobnika čim bolj natančna, saj s tem zmanjšamo količino dodatka za brušenje.
3. Povečajte odrezovalni volumen (V'w) za podaljšanje življenjske dobe brusne plošče
Odrezovalni volumen predstavlja količino materiala, ki jo je možno odstraniti, preden pride do nedopustne spremembe geometrije profila brusne plošče. Med nastavitvijo stroja se profil najprej izdela na brusni plošči s poravnavanjem. Nato se isti profil prenese na zobnik. Število zobnikov, ki jih je mogoče obdelati, preden profil preseže dovoljena odstopanja, določa dosegljivi odrezovalni volumen (V'w). Na splošno velja:ekonomične brusne plošče imajo nižji V'w, visokozmogljive brusne plošče imajo bistveno višji V'w. Višji V'w pomeni: daljšo življenjsko dobo brusne plošče,
manj poravnavanja, krajše čase cikla, nižje stroške proizvodnje.
4. Optimizirajte specifično stopnjo odvzema materiala (Q'w)
Večja stopnja odvzema materiala (MRR) pomaga skrajšati čas cikla. Ta kazalnik pove, kako hitro brusna plošča odstranjuje material z obdelovanca. Višja vrednost pomeni več odvzetega materiala na časovno enoto. Večjo stopnjo odvzema lahko dosežemo s povečanjem dodatka za brušenje ali hitrosti podajanja brusne plošče. Enačba za Q’w je:
Q’w = (ae * vw)/60
Pri tem je:
ae = količina materiala, izražena v enotah prostornine
vw = hitrost podajanja, izražena v enotah dolžine/časa
V praksi je pogosto ugodneje uporabiti: višjo podajalno hitrost, manjši odvzem materiala v posameznem prehodu, kot pa nizko podajalno hitrost in velik dodatek za brušenje. Pri zobnikih z majhnim številom zob Q'w ni konstanten vzdolž celotnega profila. Zaradi spreminjanja profilnega kota od dna proti temenu zoba je potrebna prilagojena strategija brušenja za preprečevanje ožiga in zagotavljanje kakovosti. Na vrednost Q'w vplivajo tudi: hladilni sistem, geometrija zobnika, drugi procesni dejavniki.
Izboljšanje profilnega brušenja z ustrezno brusno ploščo in strategijo
Proizvajalci zobnikov želijo zmanjšati stroške in skrajšati čas cikla profilnega brušenja, vendar mora biti na prvem mestu vedno doseganje najvišje kakovosti. Zato sta pravilno programiranje procesa in zanesljivo napovedovanje časa cikla ključnega pomena. Ustrezen proizvajalec brusnih orodij lahko skupaj z uporabnikom razvije brusno ploščo, prilagojeno konkretni aplikaciji, kar omogoča zmanjšanje stroškov in optimizacijo časa obdelave brez kompromisov pri kakovosti.
Ključne ugotovitve
Izboljšajte ohranjanje profila in skrajšajte čas njegovega obnavljanja. Če brusna plošča bolje ohranja profil, lahko med posameznimi obnavljanji brusi dlje. Tako je manj prekinitev, čas cikla pa se lahko skrajša.
Obvladujte segrevanje med brušenjem in ohranite kakovost zobnikov. Zadosten pretok hladilne tekočine, ustrezna tehnologija brusnih zrn in veziva ter natančna groba obdelava surovca zobnika pomagajo zmanjšati tveganje za toplotne poškodbe in nastanek razpok.
Povečajte prostornino odvzetega materiala in podaljšajte življenjsko dobo brusne plošče. Večja prostornina odvzema (V’w) pomeni, da je mogoče odstraniti več materiala, preden je treba zaradi izgube profila brusno ploščo znova poravnati.
Optimizirajte stopnjo odvzema materiala in skrajšajte cikle. Dodatek za brušenje in hitrost podajanja brusne plošče vplivata na Q’w, pogoji hlajenja in geometrija zobnika pa na izbiro ustrezne strategije brušenja.
Izberite brusno ploščo in strategijo brušenja glede na zahteve obdelave. Na rezultate brušenja vplivajo trdota in velikost zobnika, specifikacija brusne plošče, postopki poravnavanja in usposobljenost operaterjev.